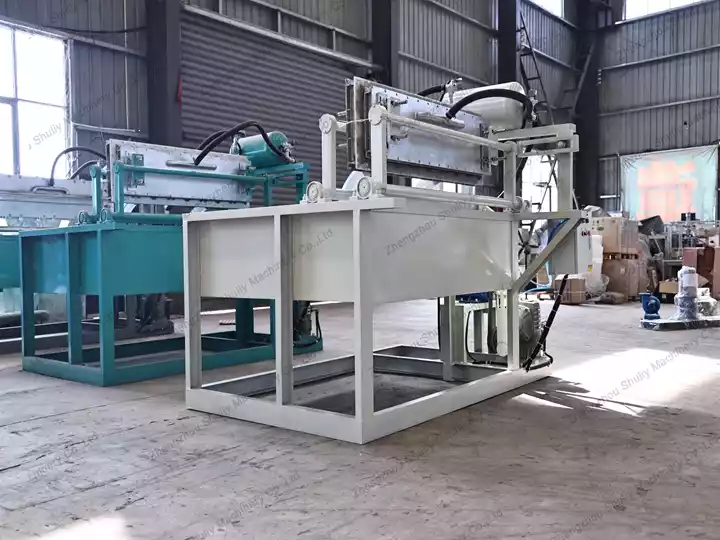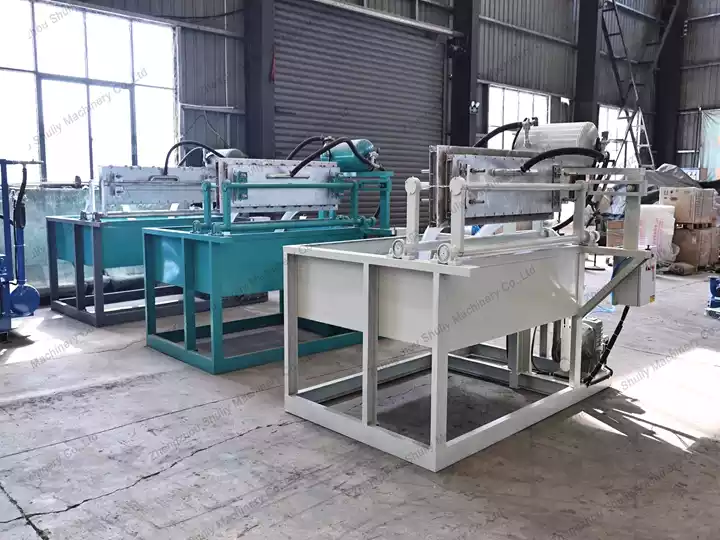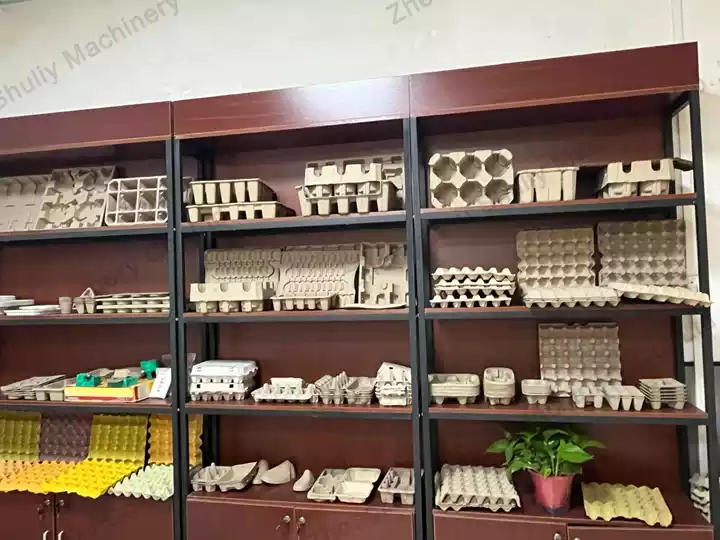
パルプモールドおよび包装業界において、卵トレー成形機は、廃パルプをリサイクル可能で環境に優しい卵トレーに変換するための中核設備です。その動作原理と一般的な故障を理解することは、生産効率の向上に役立つだけでなく、設備の寿命を延ばすことにもつながります。
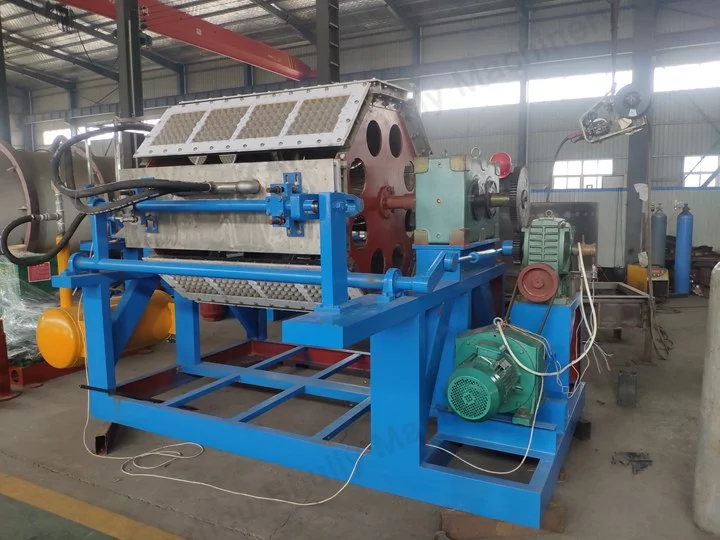
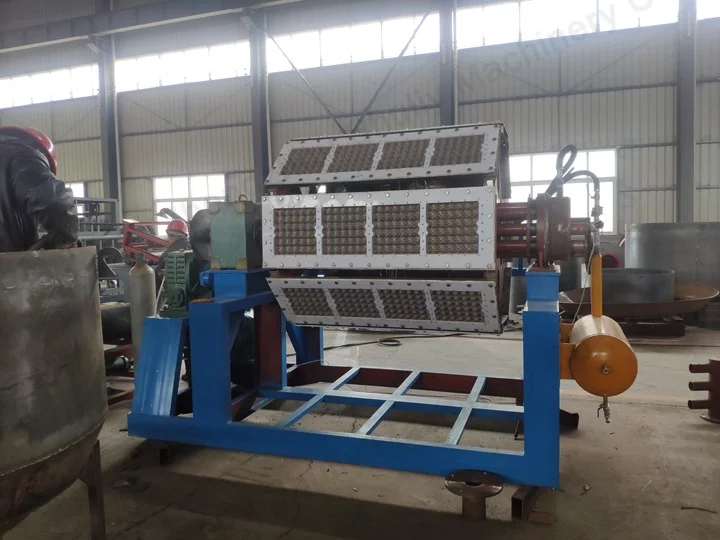
卵トレイ成形機の動作原理
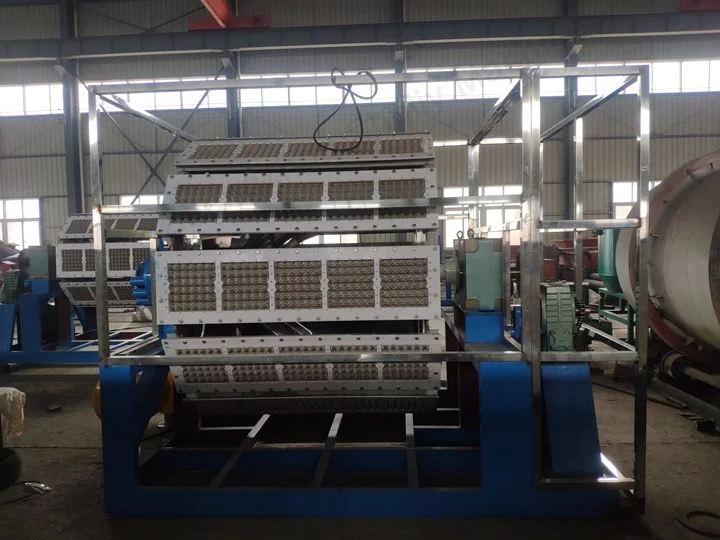
4000~7000枚/時の卵トレイ製造機を例に、機械の動作は以下の工程に分けられます。
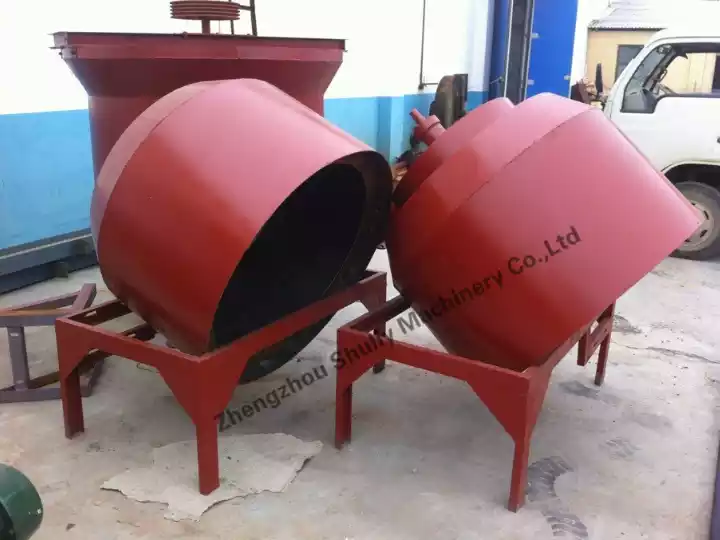
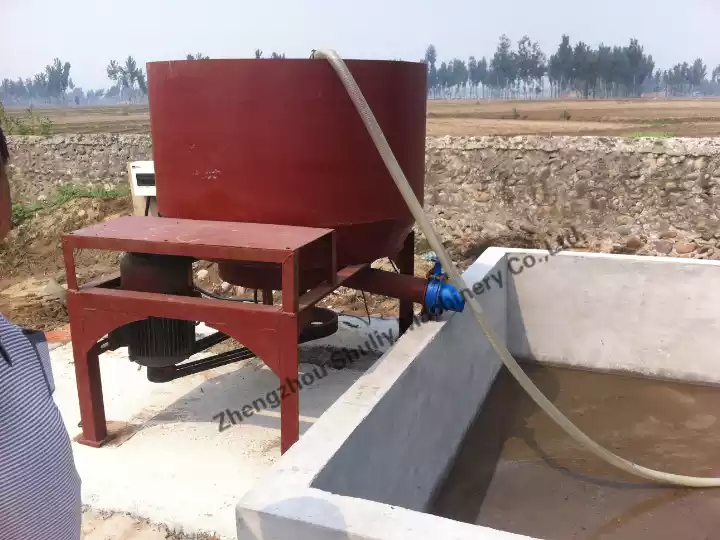
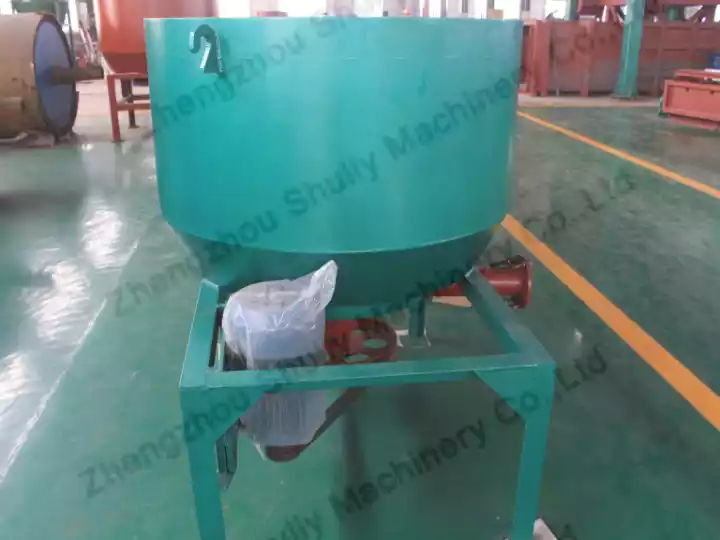
パルプ準備
古紙を水と混合し、パルパーで均一なパルプに叩解し、不純物をろ過します。
金型吸引と成形
成形金型が真空システムでパルプを吸引し、湿った卵トレーの形状を成形します。
転写と離型
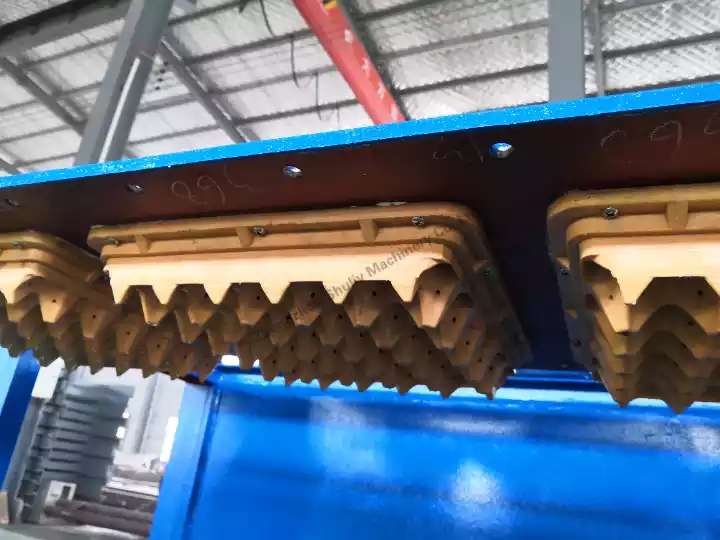
金型が回転し、湿った卵トレーを転写金型に移して予備成形を完了します。
乾燥
湿った卵トレーは乾燥システムで処理され、余分な水分が除去され、強度と安定性が確保されます。
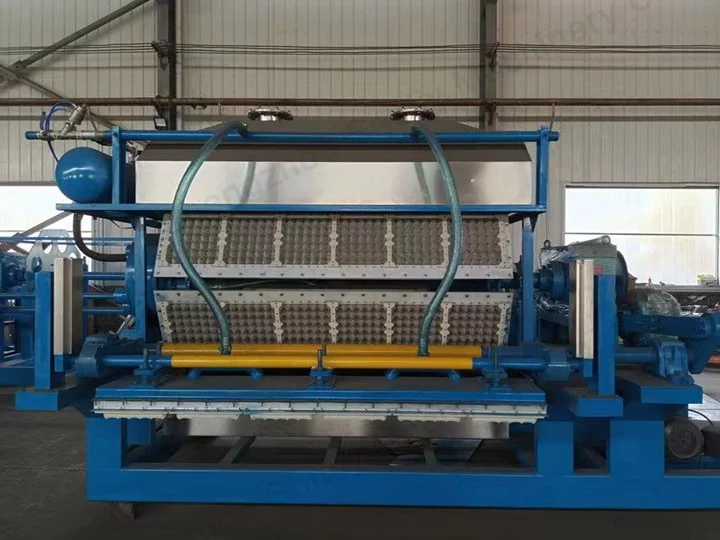
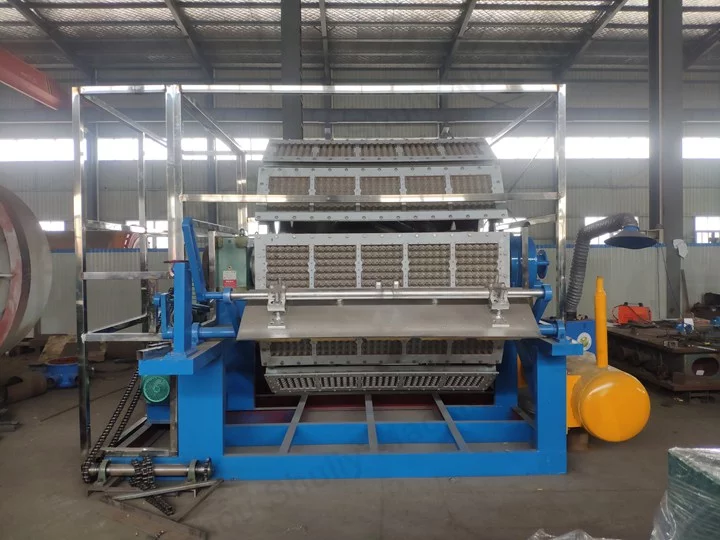
よくある故障とトラブルシューティング方法
パルプ濃度の異常
現象:
成形後の卵パックが割れやすくなる、または厚みにムラが生じる。
原因:
原料配合比率の誤り。
撹拌時間の不足または過剰。
解決策:
パルプ濃度を推奨値(通常2%~4%)に調整する。
撹拌設備の運転状態を定期的に確認する。
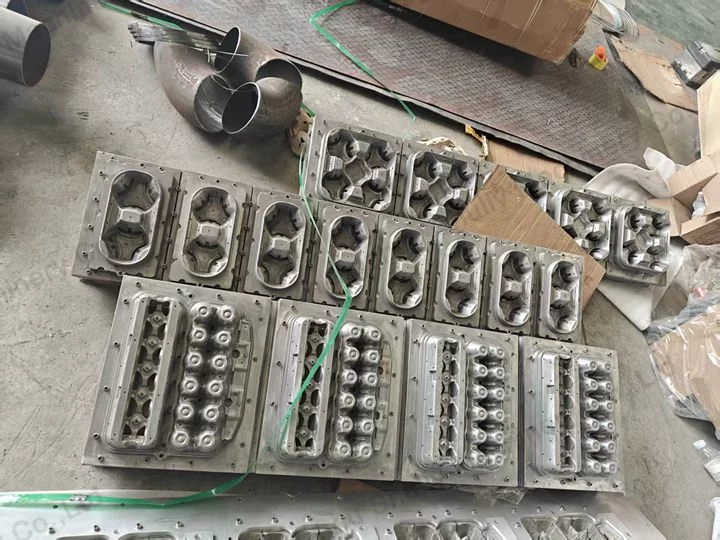
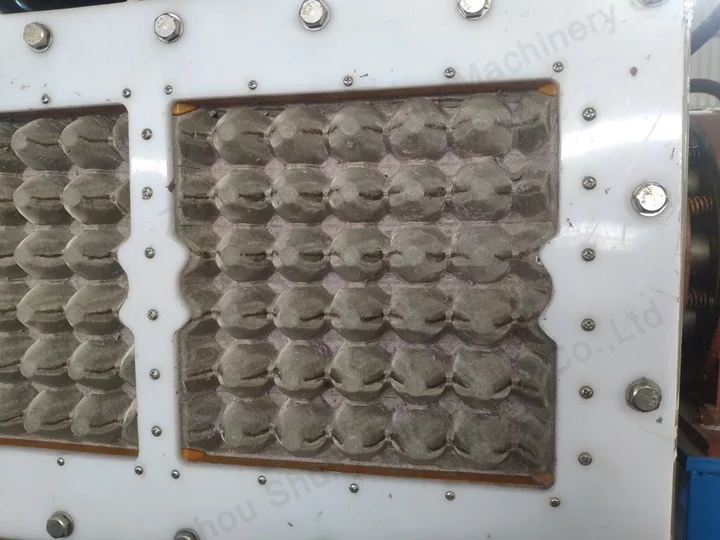
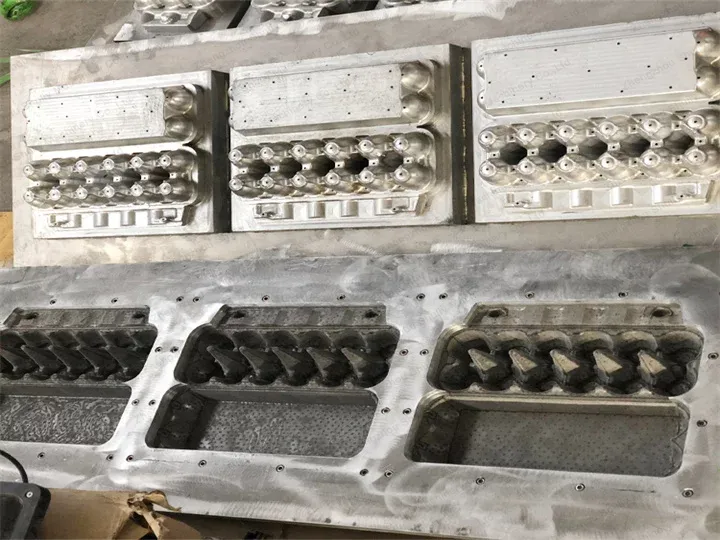
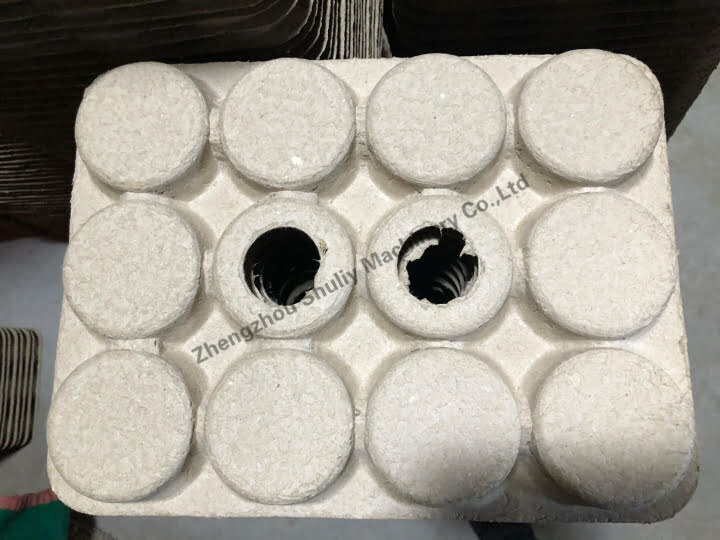
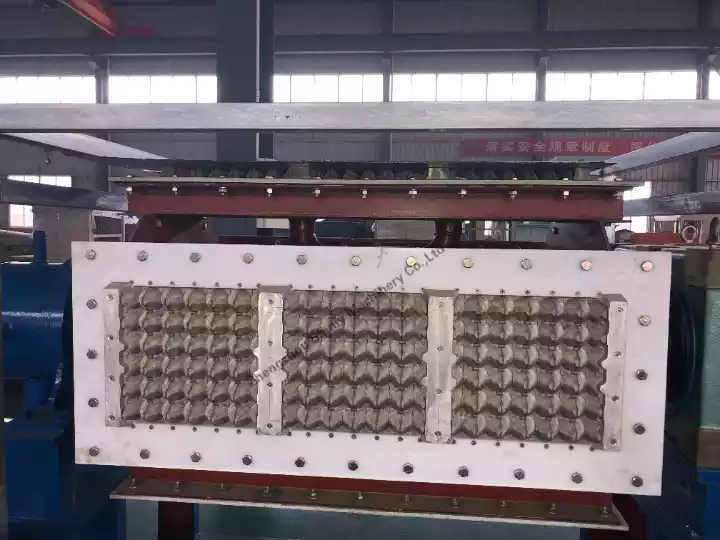
金型への吸着不良
現象:
卵トレーの成形不良や表面の粗さ。
原因:
真空吸着システムの圧力不足。
金型の目詰まりまたは損傷。
解決策:
真空ポンプの動作状態を確認し、金型表面を清掃する。
摩耗が激しい金型は交換する。
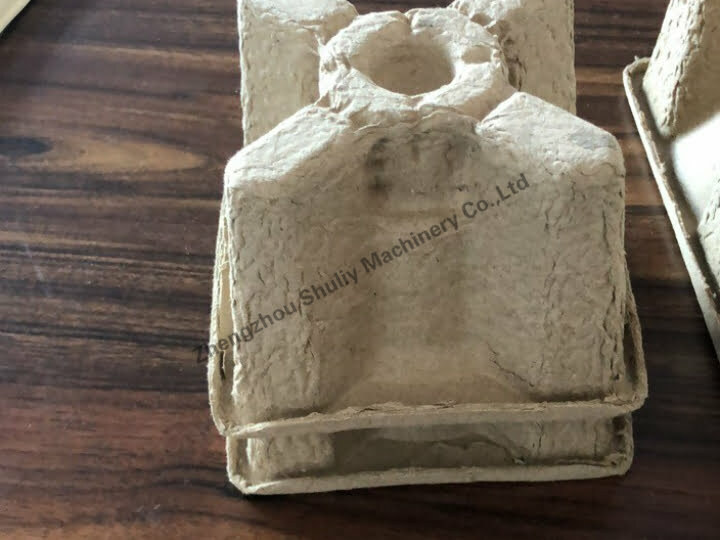
乾燥不良
現象:
卵トレーにひび割れが生じる、または完全に乾燥しない。
原因:
乾燥室内の温度が低すぎる、または不均一である。
乾燥時間が不足している。
解決策:
乾燥室の温度を推奨範囲(通常150℃~200℃)に調整する。
乾燥時間を延長するか、熱風システムを点検する。
搬送系の不具合
現象:
卵トレーがスムーズに搬送されない。
原因:
搬送ベルトの詰まりまたは損傷
モーターの故障。
解決策:
搬送ベルトを清掃し、モーターの動作状態を確認する。
損傷した搬送ベルトまたはモーターを交換する。
使用・メンテナンスの推奨事項
- 金型を定期的に清掃し、パルプ残渣が成形精度に影響を与えないようにしてください。
- 毎週、真空システムとエアポンプのシール状態を確認してください。
- 伝動チェーンとベアリングには定期的に潤滑剤を追加してください。
- 長期停止前には、パルプタンクを空にし、装置を洗浄してください。
まとめ
卵トレイ成形機の作業工程とよくある問題を理解しておくことで、生産工程におけるダウンタイムとメンテナンスコストを削減できます。
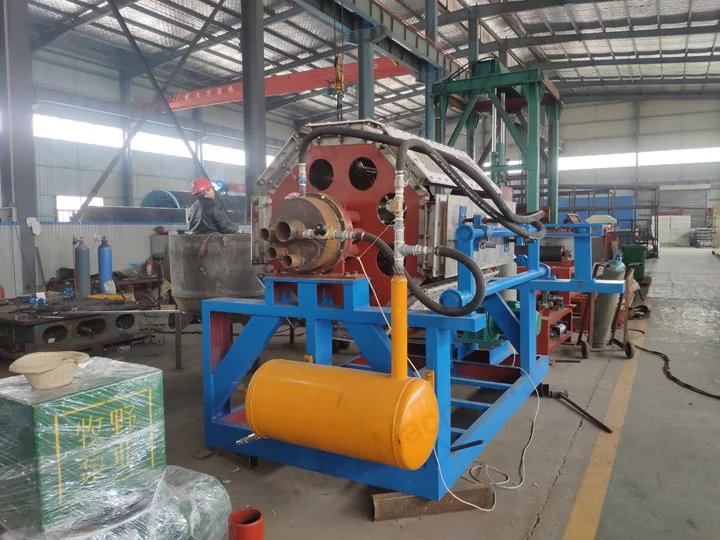
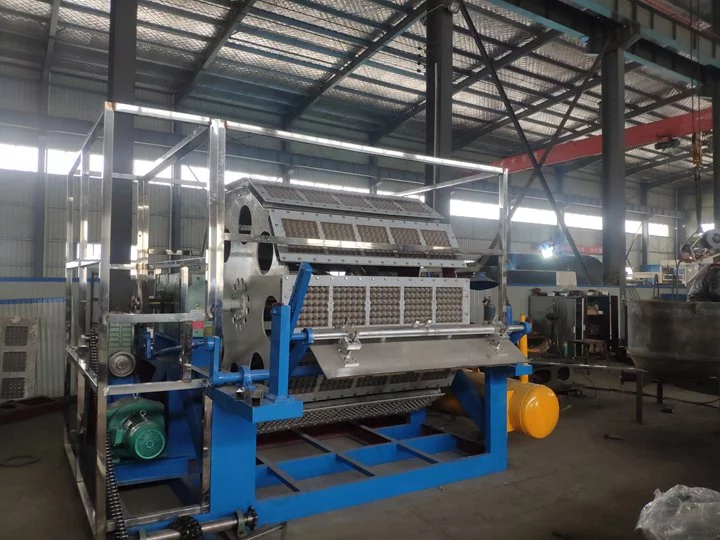
当社のShuliy 4000-7000pcs/h egg tray molding machineは、高い生産需要をお持ちのお客様にとって、安定かつ効率的な選択肢です。